Продукти
HF-заварена кутия за пистолет
  • HF-заварена кутия за пистолетHF-заварена кутия за пистолет

HF-заварена кутия за пистолет

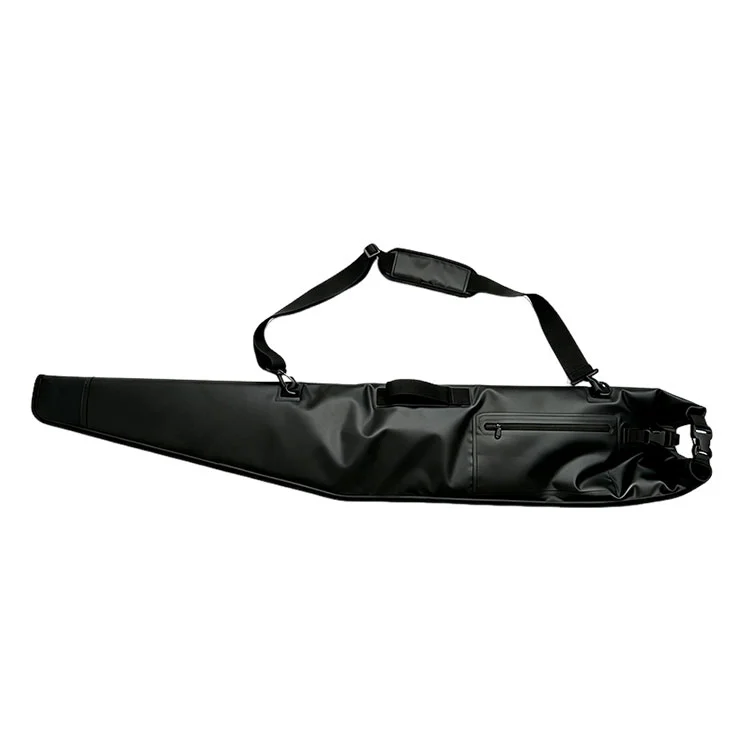
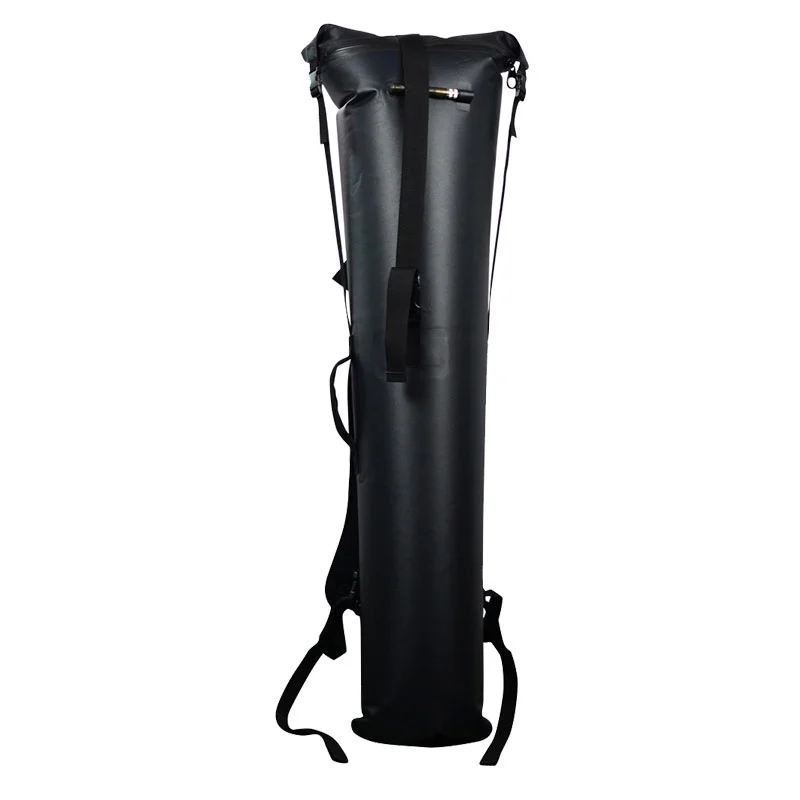
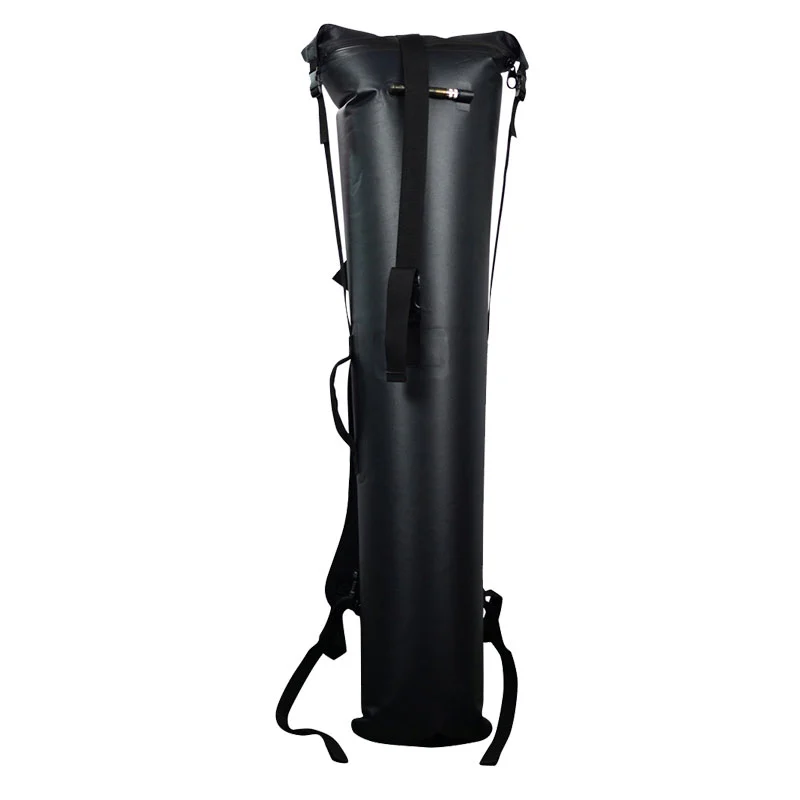
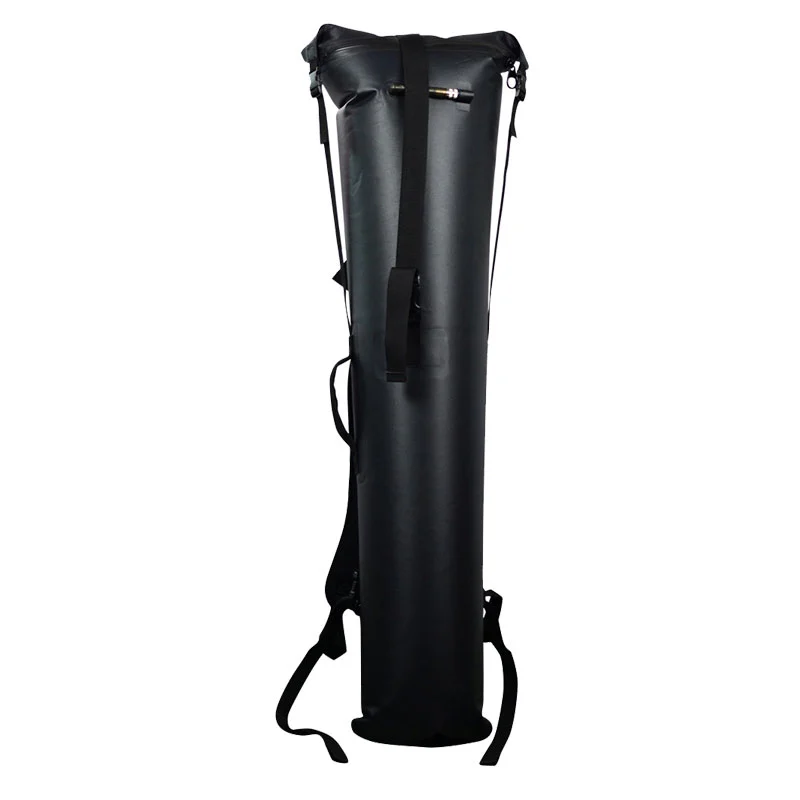
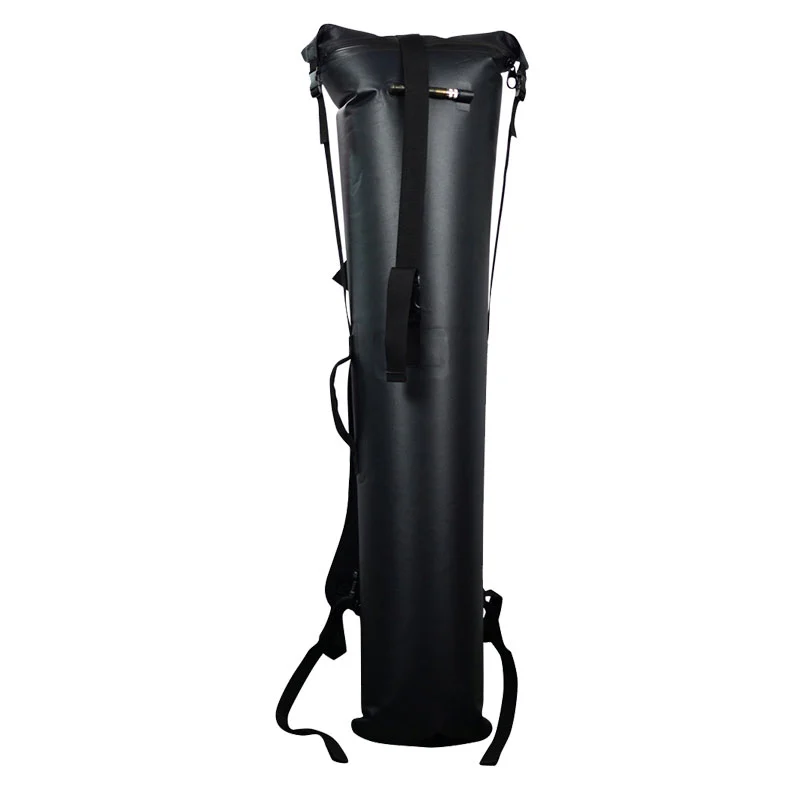
Калъфът за оръжие SL-E603 HF-Welded е с размери 122 × 30 × 8 cm при приблизително 1,1 kg с вътрешен капацитет от приблизително 25–30 L. 840D TPU ламинирана обвивка е оформена върху специален електроден инструмент при 27,12 MHz като тяло от една част със заоблена камера на приклада и заострена камера на цевта, затворена от запечатан цип, заварен в шева на тялото и класиран IPX7. Заваряването се извършва вътрешно в Dongguan, Китай и Ho Chi Minh City, Виетнам. MOQ 300 бр., проби след 7–10 дни.

Параметрите на заваряване - мощност, налягане на електрода и време на престой - се задават и записват за всяка входяща партида плат, а проба от първия артикул се тества разрушително чрез отлепване в началото на всеки производствен цикъл. Извитите заварки в радиуса на челната част са тествани за отлепване като отделна секция. Налични са записи на параметри за OEM качествени файлове.

Заваряемостта зависи от молекулярната полярност. TPU и PVC заваряват чисто; полиетиленът и полипропиленът са неполярни и не могат да бъдат заварявани с RF; найлон или полиестер без покритие изисква заваряем ламинат. Тъканата основа 840D е устойчива на абразия, а TPU ламинатът осигурява както водоустойчивата бариера, така и заваряемия слой.

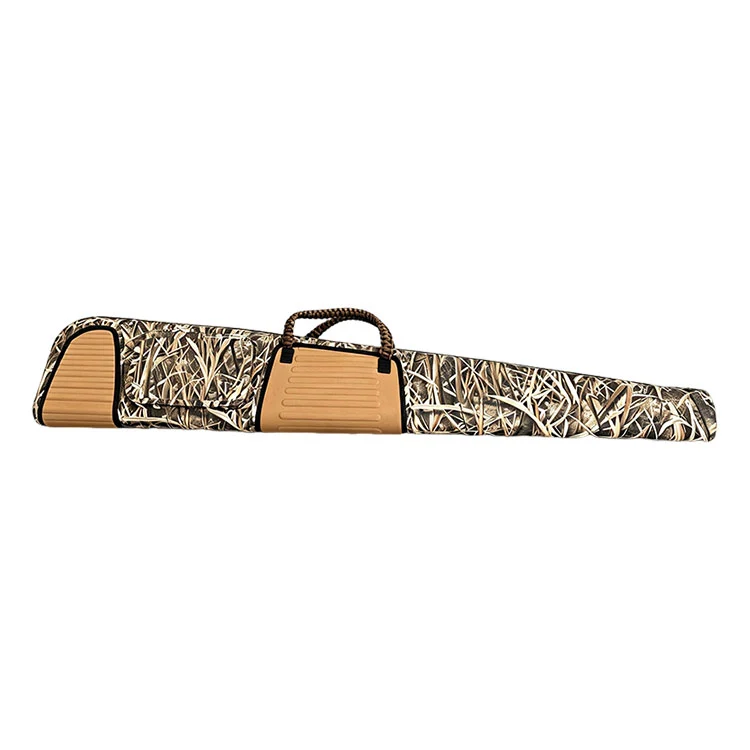
HF Welded Gun CaseЗаварена обвивка от една част, показваща камерния профил и заварения джоб
Какво прави тази обвивка по-трудна за заваряване от тръба

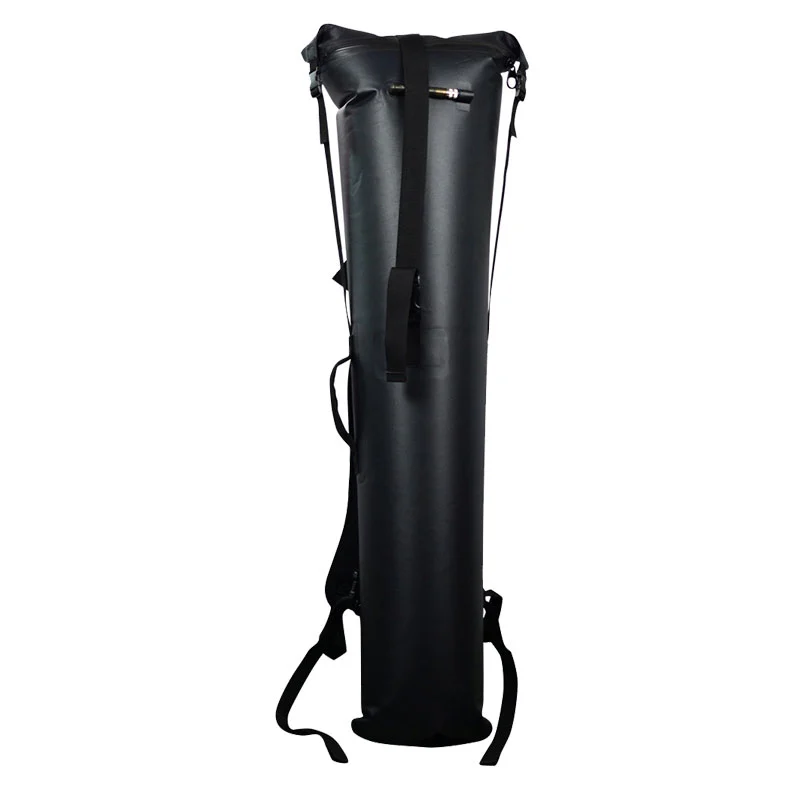
Цилиндричната суха торба е повтарящ се прав шев. Калъфът за пистолет не е такъв.

Характеристика Последица от заваряване
Заоблена задна камера Извит заваръчен път; електродни инструменти, оформени по радиуса
Заострена цевна камера Ширината на заваръчния шев трябва да остане постоянна, докато панелът се стеснява
Плосък 8см профил Две големи повърхности, които се срещат в тесен ръб, са заварени, а не на навита тръба
Заварен джоб за аксесоари Втора заваръчна операция върху вече заварено лице
Цип, заварен в шева Различни материали, обединени в една и съща операция
Лепенки за закрепване на ремъци Хибридно заваряване в позиции на точково натоварване

Всяко от тях е отделно решение за инструменти и параметри. Това е причината HF-заварената кутия за оръжие да носи по-високи разходи за разработка от тръбата и защо ние изрично цитираме инструментите, вместо да ги сгъваме в единична цена.

Трите променливи

Честотата се определя от оборудването. Всичко, което един оператор може да обърка, се намира в три настройки, установени за всяка входяща партида плат и записани.

Променлива функция Ако е зададено твърде ниско Ако е зададено твърде високо
Мощност Скорост на генериране на топлина в ставата недостатъчно разтопен; шевът се разделя чисто Материалът изгаря или изтънява на заваръчния шев
Електродно налягане Принуждава омекотените слоеве заедно Непълно сливане по ширината на заваръчния шев Изместен материал; заварка изтънява
Време на престой Обща енергия в ставата Студено заваряване с лоша якост на свързване Прегряване и крехкост

Охлаждането под налягане е четвъртата стъпка и тази, която най-често се пропуска при евтино производство. Освобождаването на електрода, преди разтопеният полимер да се втвърди отново, оставя съединение, което изглежда правилно и се разпада под натоварване.

Защо само някои материали се заваряват

Процесът зависи от молекулната полярност. Полимер с дипол реагира на променливото поле и се нагрява вътрешно; неполярен полимер изобщо не реагира, каквато и мощност да се приложи.

Материал RF заваряем Забележка
TPU да Силно полярен; заварява чисто — черупката SL-E603
PVC да Силно полярен; заварява добре, по-ниска цена, по-тежък
PU покритие Варира Зависи от състава и дебелината на покритието
Полиетилен не Неполярни; изисква горещ въздух или ултразвукови методи
Полипропилен не Неполярни; не може да се заварява чрез RF
Найлон или полиестер без покритие не Основната тъкан сама по себе си не може да бъде заварена

Ето защо черупката е посочена като ламинирана с TPU, а не като тъкана тъкан. Тъканата основа 840D е устойчива на абразия; TPU ламинатът е едновременно водоустойчивата бариера и слоят, който прави възможно заваряването.

Критерият за приемане

Разрушителен тест за отлепване: при правилно заварена проба основната тъкан се разкъсва преди заварката да се отдели. Шев, който се отваря чисто по дължината на заваръчната линия, показва недостатъчна енергия във връзката и задейства преглед на параметрите, преди производството да продължи. Това се изпълнява в началото на всеки производствен цикъл и записите са налични за OEM качествени файлове.

Какво премахва заваряването от списъка с грешки

Режим на повреда при зашит случай На заварена обвивка
Лентата за шевове се повдига след цикли на нагряване и пране Няма налична лента
Перфорациите на иглата се отварят отново, когато лепилото старее Няма перфорации
Шевът работи разхлабен при вибрации Без шевове във водоустойчивото тяло
Шевът на джоба пропуска след зашиване през черупката Джоб, заварен върху непрекъсната повърхност
Котвите на лентата пробиват преградата Анкери, заварени към армировъчни петна
Агресивното почистване повдига ръба на лентата Shell може да се търка и измива с маркуч

Спецификация

Елемент Спецификация
Модел SL-E603
Тип продукт Напълно заварена водоустойчива кутия за пушка
Размер 122 × 30 × 8 cm (приблизително)
Тегло прибл. 1,1 кг (приблизително)
Вътрешен капацитет прибл. 25–30 л
Материал на черупката 840D TPU ламиниран плат
Строителство RF заварено тяло от една част
Тип шев Високочестотно заварени, термозаварени ръбове
Водоустойчив рейтинг IPX7
Затваряне Водоустойчив цип
Джоб за аксесоари 1 заварен водоустойчив джоб с цип
Профил Заоблен патронник в приклада, заострен патронник на цевта
Носете Регулируема подвижна презрамка + подсилена дръжка
Цветове Каки / черно / армейско зелено, двуцветно
Съвместимост с огнестрелно оръжие Ловни, болтови, тактически пушки; ловни пушки
MOQ 300 бр
Примерно време за изпълнение 7–10 дни
Време за производство 30-45 дни
OEM / ODM Поддържа се
Произход Китай

Варианти на заварено развитие

опция Бележки
Персонализирана дължина на тялото Нови инструменти за електроди, разработени според изискванията
Камерен профил Регулируем радиус на приклада и конус на цевта
Материал на черупката 840D TPU стандарт; 500D PVC брезент алтернатива
Спецификация без PVC TPU конструкция навсякъде
Заварена кръпка с лого Нанася се без пробиване на черупката
Джобна конфигурация Размер, позиция или втори заварен джоб
Разделяне на цветовете Двуцветни заварени панели във всяка комбинация
Документация за параметри Записи за заваряване, предоставени за качествени файлове

Производствена последователност

1. Проверка на входящата тъкан и изпитване на заваряемостта на партидата

2. Настройка на параметрите на заваряване — мощност, налягане, време на задържане, записани за партида

3. Проба от заваръчния шев на първия артикул и тест за разрушително отлепване

4. Прецизно разкрояване на панели към камерна разработка

5. RF заваряване на радиуса на задната камера

6. RF заваряване на заострената цевна камера и ръбовите шевове

7. Заварено закрепване на джоба за аксесоари и шев на ципа

8. Хибридно заваряване на лентови анкери и ръкохватки

9. Проверка на потапяне спрямо условието IPX7

10. Окончателна проверка и експортно опаковане

Проверка на заваръчните шевове

Проверете Метод Честота
Заваряемост на материала Пробна заварка на входяща партида Всяка партида
Запис на параметър Мощност, налягане, престой регистрирани Всяка партида
Първи артикулен пилинг Разрушително отлепване на проба заварка Начало на всяко бягане
Външен вид на заваръчния шев и дефиниране на ръба Визуално, в процес Непрекъснато
Консистенция на ширината на заваръчния шев Измерено спрямо одобрена проба Вземане на проби
Заваръчен шев с извито сечение Визуално в радиуса на дупето 100%
Завършена водна цялост Проверка на потапяне По одобрен план за вземане на проби

Заваръчни изпитания

Изпитание Метод Резултат
Кора на шевовете Разрушително отлепване върху заварена проба Основната тъкан се скъса преди разделяне на шева
Извита цялост на заваръчния шев Тест за отлепване по радиуса на приклада специално Задържа се еднакво със заварките на прав участък
IPX7 потапяне Запечатан корпус, потопен до 1 m за 30 минути Няма навлизане в нито един заваръчен шев
Умора при огъване на шева Повтарящо се огъване на заваръчната линия Без напукване или разцепване
Устойчивост на хидролиза Продължително излагане на топлина и влага Без омекотяване или разслояване на шева
Нискотемпературна цялост Огъва се след 12 часа при -20 °C Шевовете са непокътнати; няма крехка фрактура
Скраб и маркуч Многократно агресивно почистване на зоните на шевовете Без деградация; няма ръб на лентата за повдигане
Издърпване на кръпка за котва Устойчиво натоварване при заварени ленти Без отделяне на заварения пластир

Производствена способност

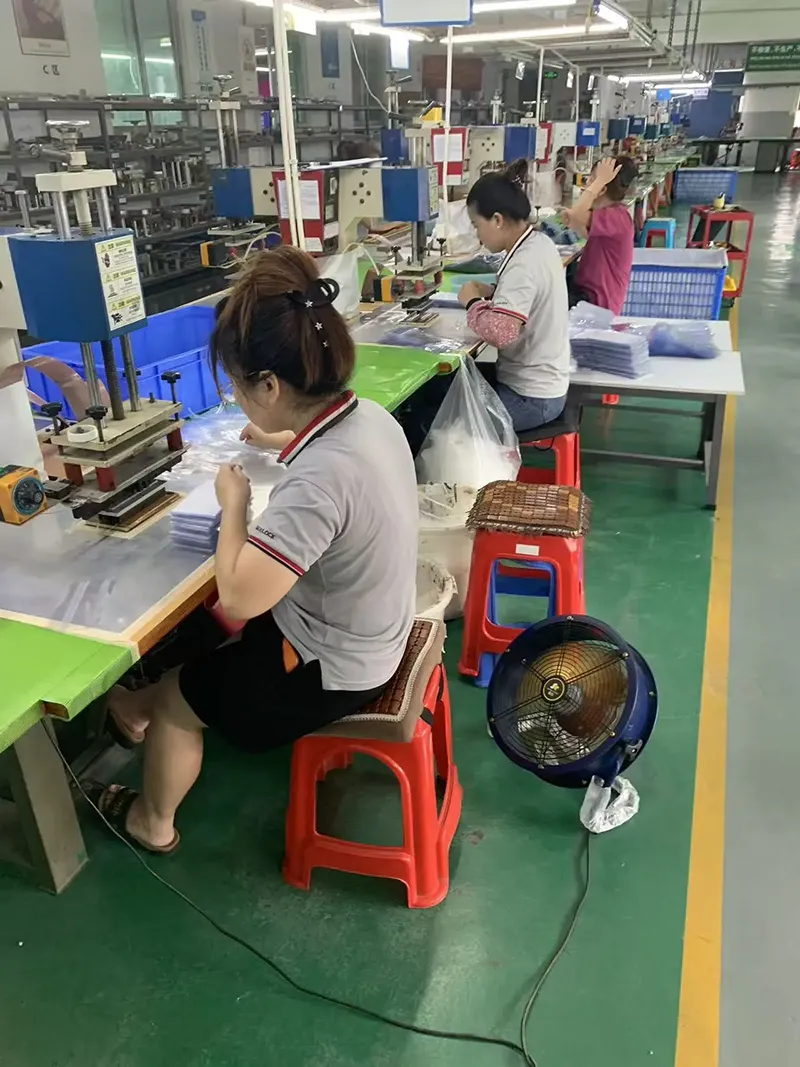
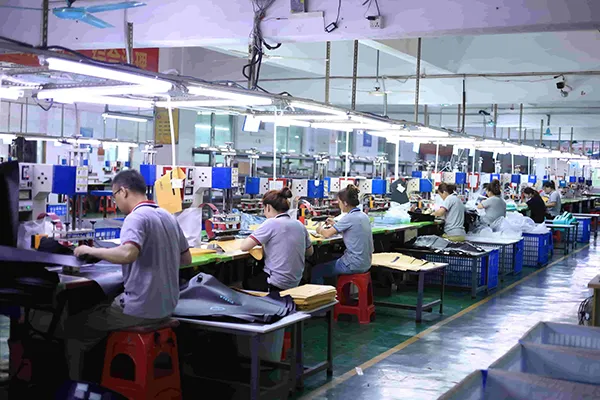
Високочестотното заваряване е по-скоро основно оборудване, отколкото операция на подизпълнители. Нашите заваръчни линии работят вътрешно в Dongguan, Китай и Хо Ши Мин, Виетнам, инструментите за електроди са разработени вътрешно за персонализирани форми, заваряемостта се тества на всяка входяща партида, а заваръчната линия и процесът на проверка са отворени за одит от купувача.

Скорошна работа

Канада — проект за инструменти за ловна марка

Марката искаше по-дълбока камера на приклада за оръжия с регулируеми гребени, които променяха радиуса на заваръчния шев, а не просто размерите. Разработихме нова инструментална екипировка за електрод за ревизираната крива и тествахме с отлепване кривия участък специално преди одобрението, тъй като кривият заваръчен шев е мястото, където първо се появява грешката в инструментите. 450 бр., 47 дни, включително инструменти.

Холандия — файл за качество на вносителя

Техният екип за съответствие изисква записи на заваръчните параметри за партида заедно с доклада за потапяне, като преди това е приел устното уверение на доставчика. Доставихме записани данни за мощност, налягане и престой с пратката и резултатите от отлепване на първия артикул. 600 бр., 43 дни.

Япония — спецификация без PVC

Пазарните изисквания изключват напълно PVC. Стандартната конструкция 840D TPU вече беше съвместима и ние потвърдихме документацията за състава на материала чрез веригата за доставки, вместо да заместваме нещо. 350 бр., 42 дни.

Какво ни казаха купувачите

"Извитите заварки са мястото, където доставчикът се открива. Вие тествахте тази секция сама и ни показахте резултата."

— Продуктов инженер, Hunting Brand

"Записите на параметри на партида превърнаха иск в документ. Нашият екип за съответствие спря да задава въпроси след това."

— Мениджър качество, вносител

"Ако тъканта се разкъса преди шева, няма какво да спорим. Това беше тестът, който ни убеди."

— Водещ доставчик, дистрибутор на външно оборудване

1. Какво е високочестотно заваряване?

Електромагнитно поле при 27,12 MHz обръща полярността приблизително 27 милиона пъти в секунда. Полярните молекули в TPU се опитват да се подредят отново с всяко обръщане и вътрешното триене генерира топлина през цялата дебелина на фугата наведнъж. Под налягане на електрода омекотените слоеве се сливат и отново се втвърдяват като една непрекъсната секция.

2. Защо камерният корпус е по-труден за заваряване от тръбата?

Тръбата е повтарящ се прав шев. Тази обвивка има извита камера на приклада, изискваща инструментална екипировка, оформена по радиуса, заострена цевна камера, където ширината на заваръчния шев трябва да остане постоянна, докато панелът се стеснява, заварен джоб, приложен към вече заварена лицева страна, и цип, заварен в шева. Всеки е отделно решение за инструменти и параметри.

3. Как да разберете, че заваръчният шев е добър?

Тестване за разрушителен пилинг. При правилна заварка основната тъкан се разкъсва преди шевът да се раздели. Чистото разделяне по заваръчната линия означава недостатъчна енергия и задейства преглед на параметрите, преди производството да продължи.

4. Какви са променливите на процеса?

Мощност, налягане на електрода и време на престой, зададени за входяща партида плат и записани. Охлаждането под налягане е четвъртата стъпка и тази, която най-често се пропуска при евтино производство - освобождаването на електрода по-рано оставя съединение, което изглежда правилно и се разлепва при натоварване.

5. Може ли всяка водоустойчива тъкан да бъде радиочестотно заварена?

Не. Процесът изисква молекулярна полярност. TPU и PVC заваряване добре; полиетиленът и полипропиленът са неполярни и изобщо не могат да се заваряват с RF. Непокритият найлон или полиестер изисква заваряем ламинат. Заваряемостта се тества на всяка входяща партида.

6. Заварявате ли вътрешно?

Да, по нашите собствени линии в Dongguan, Китай и Ho Chi Minh City, Виетнам, с инструменти за електроди, разработени вътрешно. Заваръчната линия и процесът на проверка са отворени за одит от купувача.

7. Какво премахва заваряването от списъка с грешки?

Повдигане на лентата на шева, перфорации на иглата, които се отварят отново с остаряването на лепилото, шевовете се разхлабват под въздействието на вибрации, шевовете на джобовете изтичат там, където са зашити през черупката, и котвите на каишките пробиват преградата. Нито един от тези режими на отказ не съществува при заварена обвивка.

8. Може ли HF-Welded Gun Case да се търка или измива с маркуч?

да Без лента за повдигане на шевове, заварените шевове понасят почистване, което би повредило залепен калъф – полезно след излагане на сол, тиня или кръв.

9. Пукат ли се заварените шевове на студено?

Не. След дванадесет часа при -20 °C шевовете останаха непокътнати и гъвкави без крехко счупване на заваръчната линия.

10. Предлага ли се конструкция без PVC?

да Стандартната конструкция 840D TPU не съдържа PVC и документацията за състава на материала може да бъде доставена чрез веригата за доставки за пазари, които го изискват.

11. Можете ли да разработите персонализирана форма?

да Инструментите за електроди са разработени вътрешно за персонализирани дължини, профили на камери, заварена армировка и лепенки на лого. Инструментите са цитирани изрично, а не включени в единичната цена.

12. Какви са търговските условия?

MOQ 300 бр., проби за 7–10 дни, производство за 30–45 дни, котирани EXW, FOB или CIF, с разработка на инструментална екипировка, цитирана за проект и документация за параметрите на заваряване, налична за качествени файлове.

Изпратете запитване
Информация за контакт
  • Адрес

    No. 88, участък Fenggang от Dongshen Road, град Fenggang, град Dongguan, провинция Гуангдонг, Китай

  • електронна поща

    info@sealock.com.hk

Изпратете вашето запитване до Sealock, изпратете вашите изисквания тук. Ние предоставяме услуги за поддръжка с бърз отговор за марки ловно оборудване по целия свят.
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна. Политика за поверителност
ОтхвърлянеПриеми